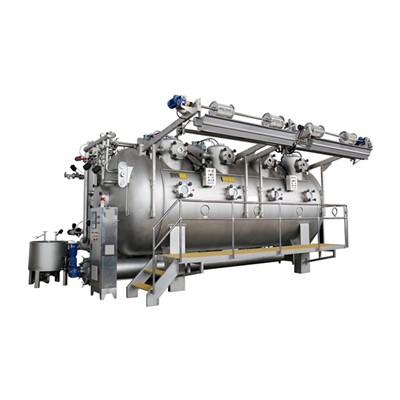
Mīkstās plūsmas krāsošanas mašīnas jaudas ietekme uz krāsošanas kvalitāti. Mīkstās plūsmas krāsošanas mašīnām ir maksimālā nominālā jauda, un šī nominālā jauda nav piemērota nevienam audumam. Tāpēc ražošanā mīkstās plūsmas krāsošanas mašīnas faktiskā jauda ir jānosaka atbilstoši auduma biezumam, platumam un citiem apstākļiem. Vienāda platuma audumiem, jo plānāks un vieglāks audums, jo mazāka ietilpība. Tas ir tāpēc, ka, ja vieglo audumu baro atbilstoši nominālajai ietilpībai, tas neizbēgami novedīs pie tā, ka auduma garums būs pārāk garš, un cikla periods krāsošanas laikā ir garš. Krāsošanas telpā audumu ir viegli mezglot traucējumu dēļ un izraisīt auduma raibumu.
Vinčas ātruma un sprauslas spiediena ietekme uz krāsošanas kvalitāti. Audumu krāsošanas telpā sprauslā ievelk vinča. Sprausla ir gredzenveida izeja, un krāsas šķīdums tiek izsmidzināts no sprauslas spraugas. Krāsvielas šķīdumu ar sprauslas spiedienu izsmidzina uz virvei līdzīga auduma. Auduma ātrumu krāsošanas telpā, kur audums ir salocīts uzkrāšanās dēļ, nosaka vinčas ātrums un sprauslas spiediens. Temperatūras reģionā, kur audums absorbē krāsvielu, auduma ciklu skaita palielināšana, tas ir, auduma skriešanas ātruma palielināšana, veicina auduma izlīdzināšanos. Ja šķidruma tilpums ir nemainīgs, palielinot krāsošanas šķidruma plūsmas ātrumu (tas ir, palielinot sprauslas spiedienu), var palielināt krāsošanas šķidruma ciklu skaitu, temperatūru krāsošanas mašīnā, krāsas sadalījuma vienmērīgumu, un palielinās kontakta skaits starp krāsvielu un audumu, kā arī palielinās krāsošanas laiks. Saīsināt. Palielinot auduma ātrumu un palielinot krāsu šķidruma cirkulācijas skaitu, uzmanība jāpievērš vinčas ātruma un sprauslas spiediena savstarpējai koordinācijai, pretējā gadījumā tas tieši ietekmēs izstrādājuma kvalitāti. Piemēram, ja vinčas ātrums ir pārāk lēns un sprauslas spiediens ir pārāk augsts, auduma ātrums ir lielāks par vinčas ātrumu, kas viegli izraisīs auduma skrāpējumus; ja vinčas ātrums ir pārāk ātrs, lai pārsniegtu sprauslas' spēju iziet cauri audumam, audums uzkrājas pie sprauslas un aizsprosto sprauslu, tā ka krāsošanas mašīna pārstāj darboties, radot auduma plankumus.
Vannas koeficienta ietekme uz krāsošanas kvalitāti Vannas attiecība ietekmē ne tikai auduma krāsu, bet arī normālu auduma darbību krāsošanas mašīnā. Ja šķidruma attiecība ir pārāk maza, audumu būs grūti palaist, vinča nevarēs gludi izvilkt audumu no krāsošanas telpas un audums darbosies lēni. Ja vannas attiecība ir pārāk liela, audums peld uz ūdens virsmas, un tas ir pakļauts traucējumiem un mezgliem, padarot audumu krāsotu. Turklāt, ja vannas attiecība ir pārāk liela, tas neizbēgami palielinās krāsvielu un piedevu daudzumu un vienlaikus palielinās arī darba intensitāti. Tāpēc vannas attiecības noteikšanai jābūt pēc iespējas mazākai, neietekmējot auduma darbību un nenodrošinot krāsošanas kvalitāti.
Krāsošanas procesa ietekme uz krāsošanas kvalitāti. Galvenie faktori, kas ietekmē krāsošanas kvalitāti, krāsojot ar pārplūdes krāsošanu, ietver krāsas izmantošanu un pievienošanas metodi, krāsošanas temperatūru, veidu, devu un sāls un sārmu pievienošanas metodi, krāsošanas laiku, krāsvielu šķīduma vannas attiecību un tā tālāk. Starp iepriekš minētajiem ietekmējošajiem faktoriem papildus krāsvielu, sāļu un sārmu pievienošanas veidam un vannas attiecībai citi faktori ietekmē tikai auduma krāsu dziļumu, tas ir, faktorus, kas ietekmē reaktīvo krāsvielu fiksācijas ātrumu ir paredzēti dispersām krāsvielām. Krāsojot ar izkliedētu krāsu 90 ° C temperatūrā, sildīšanas ātrums var būt lielāks, un virs 90 ° C, īpaši tuvu 130 ° C, sildīšanas ātrums jākontrolē, lai lēnām tuvotos krāsošanas temperatūrai, lai izvairītos no nevienmērīgas krāsošanas. Disperģējošo krāsvielu krāsošanu spēcīgi ietekmē temperatūra, tāpēc palieliniet auduma un krāsvielas šķīduma ciklu skaitu temperatūras zonā, kur krāsa uzsūcas, kas var padarīt krāsu un temperatūras sadalījumu krāsošanas telpā vienādu, kas ir izdevīgi auduma līmeņa krāsošana pēc krāsošanas pabeigšanas. Lēnām pazeminiet temperatūru, lai izvairītos no auduma krokām pēkšņas atdzišanas dēļ. Kad tā nokrītas līdz 100 ° C, temperatūru var ātri pazemināt līdz 80 ° C, un pēc tam tiek veikta pārplūdes tīrīšana, lai vēl vairāk samazinātu temperatūru krāsošanas telpā. Ja izplūde un ūdens uzņemšana notiek augstākā temperatūrā, ir viegli veidot auduma krokas un ietekmēt krāsošanas kvalitāti.
https://www.tonghuadyeingmachine.com/